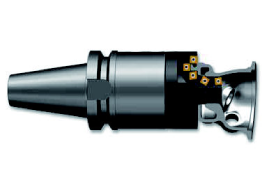
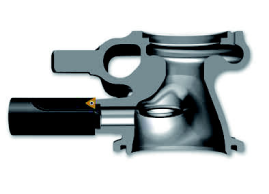
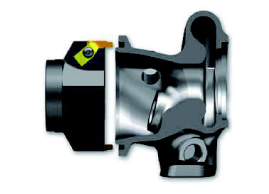
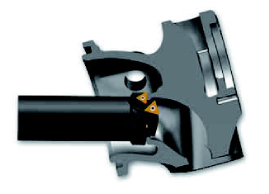
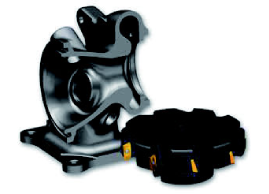
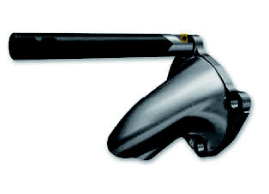
Merkmale des Verarbeitungsprogramms:
◾Wendeschneidplatten an allen wichtigen Schnittpunkten �����und meist ISO-Wendeschneidplatten�������� für einfaches Management
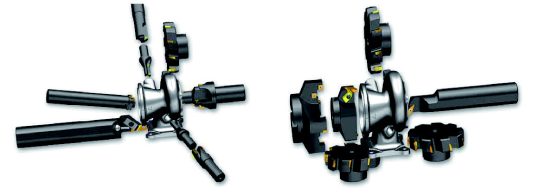
◾Spezielle Compound-Werkzeuge, die auf die A������utomobil-Turbolader-Industrie zugeschnitten sind, um maximale Effizienz und eine erhebliche Reduzierung der Herstellungskosten beim Kunden zu erreichen
◾Spezifische Wendeschneidplattenoptionen, ob ISO- oder nicht genormte kundenspezifische Wendeschneidplatt�����en, sorgen für eine hervorragende Leistung in der tatsächlichen Ze��������rspanung des Kunden
◾Ständig optimierte, vollständig implementierte und bewährte Komplettlösungen zur Effi�������zienzsteigerung und Kosteneinsparung im gesamten Produktionssystem
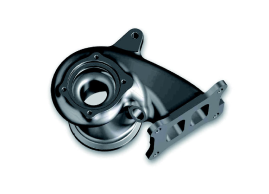
Sphäroguss, hochnickelhaltig������es Gusseisen, hitzebeständiger Edelstahl Betriebstemperatur:
Ca. 850°C oder so (Dieselmotoren)
Etwa 1050-1200℃ (Ottomotor)
Bearbeit�����ungsstörunge����n, werkzeugspezifisch, schwer zugängliche Bearbeitungsposition
Material mit ho����hem Nickelgehalt ist ein guter Test für die Lebensdauer der Werkzeuge
◾Spezielle Kantenbearbeitung
◾Spezialisierte und effiziente Beschichtungen
◾Aufbohren und Verschachte������ln in ei�����nem effizienten Prozess
◾Einfaches Klingenmanagement mit ISO-Klingen
K-Line Reiben mit Überlagerung
Bohren von flachen Löchern + Anfasen und Formen von Öffnungen
◾Löcher bis zu 20 mm werden in �����einem Arbeitsgang gebohrt und angefast
◾Geringerer Werkzeugver������schleiß im Vergleich zu gehärteten Werkzeugen, was zu erheblichen Kosteneinsparungen führt
Bearbeitung von Stirnnuten
◾Mit speziellen Formwerkzeugen werden die Stirnnut������������en in einem Arbeitsgang fertiggestellt
◾Hohe Langlebigkeit und Formbeständigkeit
◾Bearbeitung von Ventilbohrungen und -fl����ächen in einem Arbeitsgang
◾Flanschfräsen und Rückschaubühnen
◾Leichtes und schnelles �������Schneiden mi������t hoher Effizienz
◾Mit schwingungsdämpfe������ndem Werkzeughalter aus Hartmetall
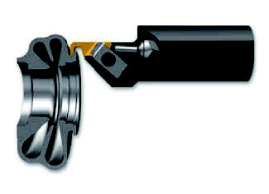
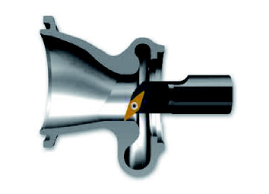
Fertigstellung der Atemwege
◾Spezielles Gehäusematerial und effiziente ISO-Einsätz�����e für �����eine perfekte Verarbeitung der Luftkanäle